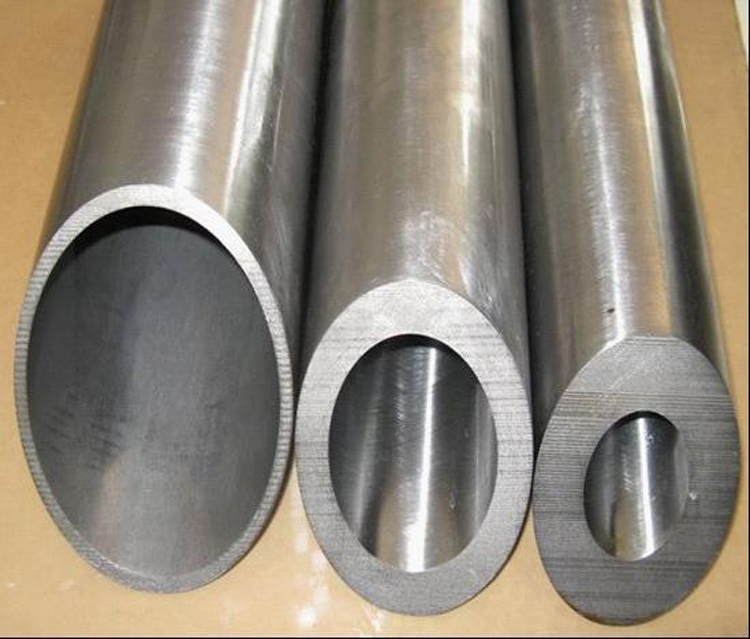
Dijelovi osovine su jedni od tipičnih dijelova koji se često susreću u strojevima. Uglavnom se koriste za podupiranje nule prijenosa.
Komponente prenose moment i nose opterećenje. Dijelovi osovine su rotirajući dijelovi čija je duljina veća od promjera i općenito se sastoje od vanjske cilindrične površine, konusne površine, unutarnje rupe i navoja koncentrične osovine te odgovarajuće krajnje površine. Prema različitim strukturnim oblicima, dijelovi osovine mogu se podijeliti na optičke osovine, stepenaste osovine, šuplje osovine i radilice.
Osovine s omjerom duljine i promjera manjim od 5 nazivaju se kratke osovine, a one s omjerom većim od 20 nazivaju se vitke osovine. Većina osovina je između ta dva.
Osovina je poduprta ležajem, a dio osovine koji je spojen s ležajem naziva se rukavac. Rukavci osovine su standard za montažu osovina. Općenito se zahtijeva visoka točnost i kvaliteta površine. Njihovi tehnički zahtjevi općenito se formuliraju prema glavnim funkcijama i radnim uvjetima osovine, obično sljedećim stavkama:
(1) Dimenzijska točnost. Kako bi se odredio položaj osovine, rukavac ležaja obično zahtijeva visoku dimenzijsku točnost (IT5 ~ IT7). Općenito, dimenzijska točnost rukavca osovine za sastavljanje dijelova prijenosa je relativno niska (IT6~IT9).
(2) Točnost geometrijskog oblika Točnost geometrijskog oblika dijelova osovine uglavnom se odnosi na kružnost, cilindričnost itd. rukavca, vanjskog konusa, Morseovog konusnog otvora itd. Općenito, tolerancija treba biti ograničena unutar raspona dimenzijskih tolerancija. Za unutarnje i vanjske okrugle površine s većim zahtjevima za preciznost, dopušteno odstupanje treba biti označeno na crtežu.
(3) Međusobna točnost položaja Zahtjevi za točnost položaja dijelova vratila uglavnom su određeni položajem i funkcijom vratila u stroju. Općenito je potrebno osigurati zahtjeve koaksijalnosti rukavca vratila sastavljenih dijelova prijenosa prema nosećem rukavcu vratila, inače će to utjecati na točnost prijenosa dijelova prijenosa (zupčanika itd.) i generirati buku. Za obična precizna vratila, radijalno odstupanje odgovarajućeg dijela vratila prema nosećem rukavcu općenito je 0,01~0,03 mm, a za visokoprecizna vratila (kao što su glavna vratila) obično je 0,001~0,005 mm.
(4) Hrapavost površine Općenito, hrapavost površine promjera osovine koja odgovara dijelu prijenosa je Ra2,5~0,63μm, a hrapavost površine promjera noseće osovine koja odgovara ležaju je Ra0,63~0,16μm.
Pripremci i materijali za preklopljene dijelove osovine
(1) Blank dijelovi osovine Dijelovi osovine mogu se odabrati kao blank, otkivci i drugi oblici blank prema zahtjevima upotrebe, vrstama proizvodnje, uvjetima opreme i strukturi. Za osovine s malom razlikom u vanjskom promjeru općenito se koriste šipkasti materijali; za stepenaste osovine ili važne osovine s velikim vanjskim promjerima često se koriste otkivci, što štedi materijale i smanjuje opterećenje obrade. Poboljšava mehanička svojstva.
Prema različitim proizvodnim razmjerima, postoje dvije vrste metoda kovanja brusnih dijelova: slobodno kovanje i kovanje u kalupu. Slobodno kovanje se uglavnom koristi za male i srednje serijsku proizvodnju, a kovanje u kalupu se koristi za masovnu proizvodnju.
(2) Materijal dijelova osovine Dijelovi osovine trebaju biti izrađeni od različitih materijala i imati različite specifikacije toplinske obrade (kao što su kaljenje i popuštanje, normalizacija, kaljenje itd.) prema različitim radnim uvjetima i zahtjevima upotrebe kako bi se postigla određena čvrstoća, žilavost i otpornost na habanje.
Čelik 45 je uobičajen materijal za dijelove osovina. Jeftin je i nakon kaljenja i popuštanja (ili normalizacije) može postići bolje performanse rezanja, te sveobuhvatna mehanička svojstva poput veće čvrstoće i žilavosti. Nakon kaljenja, površinska tvrdoća može doseći i do 45~52HRC.
Legirani konstrukcijski čelik poput 40Cr prikladan je za dijelove osovina srednje preciznosti i velike brzine. Nakon kaljenja i otpuštanja, ova vrsta čelika ima bolja sveobuhvatna mehanička svojstva.
Ležajni čelik GCr15 i opružni čelik 65Mn, nakon kaljenja i popuštanja te površinskog visokofrekventnog kaljenja, tvrdoća površine može doseći 50-58HRC, te ima visoku otpornost na umor i dobru otpornost na habanje, što se može koristiti za izradu visokopreciznih osovina.
Glavna osovina preciznog alatnog stroja (kao što je osovina brusnog kotača brusilice, vreteno koordinatne bušilice) može se koristiti od nitrida 38CrMoAIA. Nakon kaljenja i površinskog nitriranja, ovaj čelik ne samo da postiže visoku površinsku tvrdoću, već i održava meku jezgru, tako da ima dobru otpornost na udarce i žilavost. U usporedbi s cementiranim i kaljenim čelikom, ima karakteristike male deformacije toplinske obrade i veće tvrdoće.
Čelik br. 45 se široko koristi u proizvodnji strojeva, a mehanička svojstva ovog čelika su vrlo dobra. Međutim, ovo je srednje ugljični čelik i njegova svojstva kaljenja nisu dobra. Čelik br. 45 može se kaliti do HRC42~46. Stoga, ako je potrebna površinska tvrdoća i žele se postići vrhunska mehanička svojstva čelika 45#, površina čelika 45# se često kali (visokofrekventno kaljenje ili izravno kaljenje), tako da se može postići potrebna površinska tvrdoća.
Napomena: Čelik br. 45 promjera 8-12 mm sklon je pukotinama tijekom kaljenja, što je složeniji problem. Trenutno usvojene mjere su brzo miješanje uzorka u vodi tijekom kaljenja ili hlađenje uljem kako bi se izbjegle pukotine.
Nacionalna kineska marka br. 45 br. UNS standard br. GB 699-88
Kemijski sastav (%) 0,42-0,50C, 0,17-0,37Si, 0,50-0,80Mn, 0,035P, 0,035S, 0,25Ni, 0,25Cr, 0,25Cu
Oblik: ingot, gredica, šipka, cijev, ploča, traka, stanje bez toplinske obrade, žarenje, normalizacija, popuštanje na visokim temperaturama
Vlačna čvrstoća MPa 600 Granica razvlačenja MPa 355 Istezanje % 16
Savijanje u području popravka kalupa
Model dodatnog materijala za zavarivanje kalupa za čelik br. 45 je: CMC-E45
To je jedina šipka za zavarivanje čelika srednje tvrdoće s dobrim svojstvima lijepljenja, pogodna za zrakom hlađeni čelik, lijevani čelik: kao što su ICD5, 7CrSiMnMoV… itd. Kalupi za automatske poklopce lima i veliki kalupi za štancanje lima za izvlačenje i popravak rastegnutih dijelova, a može se koristiti i za proizvodnju tvrdih površina.
Osim toga, postoje neke stvari na koje treba obratiti pozornost prilikom korištenja:
1. Prije gradnje na vlažnom mjestu, elektrodu treba sušiti na 150-200°C tijekom 30-50 minuta.
2. Općenito je predgrijavanje iznad 200°C, hlađenje zrakom nakon zavarivanja, a ublažavanje naprezanja je najbolje ako je moguće.
3. Tamo gdje je potrebno višeslojno zavarivanje površina, koristite CMC-E30N kao temeljni premaz kako biste postigli bolji učinak zavarivanja.
Tvrdoća HRC 48-52
Glavni sastojci Cr Si Mn C
Primjenjivi raspon struje:
Promjer i duljina m/m 3,2*350 mm 4,0*350 mm
Za izradu baze kalupa koristi se čelik debljine 45 naše tvornicekalup.
Vrijeme objave: 29. studenog 2021.